 咨詢熱線
13861870206
編輯:Admin上傳時間:2026-06-02瀏覽:0 次
冷軋扁鋼的最終性能不僅取決于原材料的化學成分,更與生產過程中的每一個工藝參數息息相關。在軋制環節,壓下量的分配是一個極其關鍵的技術點。如果單道次壓下量過大,會導致材料內部產生不均勻的塑性變形,進而引發邊部裂紋或內部微裂紋;若壓下量過小,則無法有效破碎鑄態組織,難以達到預期的強化效果。因此,工程技術人員需要根據鋼種的變形抗力,科學制定多道次的壓下規程,確保材料在逐步變薄的過程中,內部晶粒得到均勻細化。
退火工藝是決定冷軋扁鋼力學性能與加工性能的另一個核心環節。經過冷軋變形后的鋼材,內部積累了大量的位錯與殘余應力,表現為硬度升高、塑性下降。為了恢復材料的加工性能,必須將其送入退火爐中進行再結晶處理。在保護氣氛下進行的光亮退火,不僅能夠消除內應力,防止鋼材在后續加工或使用中發生扭曲變形,還能避免表面氧化,保持金屬原有的光澤。退火溫度的精確控制與保溫時間的合理設定,直接決定了最終產品的金相組織與綜合機械性能。
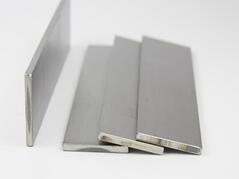
表面質量的控制貫穿于冷軋扁鋼生產的全流程。從熱軋原料的酸洗除鱗,到冷軋過程中的軋輥表面狀態監控,再到成品階段的平整與清洗,任何一個環節的疏忽都可能導致表面缺陷。例如,軋輥表面的微小剝落會在鋼材表面留下周期性的壓痕,而清洗不徹底殘留的軋制油則會在退火后形成難以去除的碳化斑。因此,建立嚴格的在線檢測系統與表面質量追溯機制,是確保冷軋扁鋼品質穩定性的必要手段。
在包裝與倉儲環節,冷軋扁鋼同樣需要精細化的管理。由于冷軋鋼材表面較為敏感,容易在潮濕環境中發生微銹,因此必須采用防潮性能良好的包裝材料進行嚴密包裹。在堆放時,應遵循先進先出的原則,并控制好倉庫的溫濕度,避免鋼材長期暴露在惡劣環境中。同時,針對不同客戶的特殊需求,提供定尺剪切、邊緣倒角或去毛刺等延伸加工服務,也是提升產品附加值、增強市場競爭力的重要策略。